Artykuł sponsorowany
Jak projektować detale metalowe pod roboty spawalnicze, żeby seria była powtarzalna
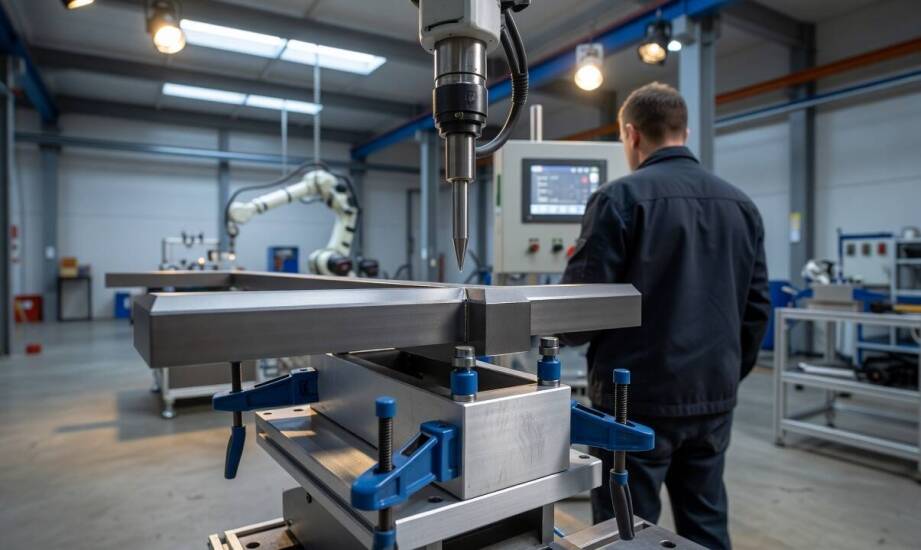
Detal, który spawa się bez problemu ręcznie, po przeniesieniu na zrobotyzowane stanowisko często ujawnia ukryte błędy konstrukcyjne. Operator z uchwytem spawalniczym w dłoni potrafi na bieżąco korygować kąt pochylenia palnika oraz prędkość posuwu na podstawie obserwacji jeziorka. Maszyna podąża wyłącznie ściśle zaprogramowaną ścieżką i powtarza zadany ruch. Wdrożone zrobotyzowane spawanie wymaga detali o wysoce powtarzalnej geometrii, ponieważ standardowa automatyka nie kompensuje samodzielnie zmiennych szczelin ani różnic w pasowaniu. Projektowanie pod kątem produkcji seryjnej wymusza dogłębną analizę dostępu do złącza, stabilnego bazowania oraz precyzyjnego przygotowania powierzchni styku. Inżynierowie stają przed wyzwaniem stworzenia elementu, który sam w sobie stanowi wzorzec wymiarowy dla kolejnych etapów wytwarzania.
Przeczytaj również: Wycieczki do Ziemi Świętej: przegląd najważniejszych miejsc pielgrzymkowych
Wpływ geometrii detalu i tolerancji na stabilność procesu
Dostęp do strefy łączenia bezpośrednio decyduje o możliwości ustawienia palnika pod optymalnym kątem roboczym. Opracowując zrobotyzowane spawanie, inżynier musi wyznaczyć odpowiednią przestrzeń manewrową wokół złącza. Korpus urządzenia oraz systemy podawania drutu nie mogą kolidować z oprzyrządowaniem stanowiska. Symetria budowy samej części oraz wysoka powtarzalność krawędzi pozwalają zaprogramować jedną ścieżkę dla całej partii. Wzajemne pozycjonowanie elementów wymaga też uwzględnienia odchyłek grubości blach hutniczych. Punkt początkowy i końcowy spoiny musi posiadać stałe współrzędne przestrzenne niezależnie od dostawy materiału wsadowego. Nawet milimetrowe odchyłki krawędzi powodują błędne nałożenie ścieżki i osłabienie nośności węzła konstrukcyjnego.
Przeczytaj również: Jak bakterie symbiotyczne mogą pomóc w leczeniu SIBO?
Procesy cięcia rzutują na utrzymanie stałych warunków w strefie jarzenia łuku elektrycznego. Nowoczesne wycinarki laserowe zapewniają doskonałą powtarzalność obrysów zewnętrznych. Dokumentacja technologiczna powinna jednak uwzględniać rzeczywiste możliwości parku maszynowego. Dla cienkich blach projektanci często przyjmują bezpieczne tolerancje cięcia na poziomie ±0,05 mm. Grubsze profile i arkusze od trzech do ośmiu milimetrów zazwyczaj mieszczą się w zakresie ±0,10–0,15 mm odchyłki. Zignorowanie tych wartości na etapie konstruowania przyrządów skutkuje przesunięciem linii łączenia. Z tego powodu wiele zakładów uzupełnia linie technologiczne o precyzyjne centra numeryczne. Dodatkowe operacje obróbki skrawaniem pomagają rygorystycznie ustalić położenie otworów bazujących i gładkich powierzchni stykowych. Fazowanie krawędzi za pomocą frezarek CNC nadaje im geometrię, która ułatwia równomierne prowadzenie drutu spawalniczego.
Przeczytaj również: Kserokopiarki Ricoh a efektywność pracy w biurze – co warto wiedzieć?
Przygotowanie złączy i rola przyrządów bazujących
Rodzaj zastosowanego złącza determinuje płynność pracy zautomatyzowanej celi spawalniczej. Złącza pachwinowe z minimalną szczeliną technologiczną ułatwiają poprawne formowanie spoiny bez zaawansowanych systemów śledzenia. Ukosowanie krawędzi blach pod kątem 45–60° przyjmuje się często jako wartość optymalną dla prawidłowego wtopienia. Bardziej wymagające złącza doczołowe z rowkiem typu V lub J wymuszają bezwzględną powtarzalność pasowania. Zbyt duży odstęp między krawędziami zmusza proces do zatrzymania i naraża detal na przepalenie cienkiej ścianki. Z kolei złącza zakładkowe wybaczają nieznacznie większe odchyłki cięcia, co bywa wykorzystywane przy projektowaniu mniej obciążonych obudów metalowych.
Wstępne ustalenie komponentów przed uruchomieniem robota odbywa się poprzez nałożenie spoin sczepnych. Technologia produkcji zakłada niekiedy długość takich sczepów na minimum 25 milimetrów, co skutecznie zapobiega pękaniu materiału pod wpływem silnego skurczu. Zastosowanie parametrów prądowych zbliżonych do trybu głównego sprzyja prawidłowemu przetopieniu sczepu i zintegrowaniu go z docelową spoiną. Punktowe łączenie arkuszy musi odbywać się w tych samych przyrządach, aby uniknąć zmiany pasowania podczas transportu detali między stanowiskami.
Zakład produkcyjny Amstal z Modlnicy opiera swoje wdrożenia montażowe na zapleczu precyzyjnego cięcia laserowego i frezowania CNC. Wycięte i poddane obróbce ubytkowej detale trafiają na dedykowane przyrządy, które trwale unieruchamiają części w jednej stałej pozycji przestrzennej. Właściwe rozmieszczenie pneumatycznych punktów dociskowych skutecznie redukuje niepożądane odkształcenia termiczne. Systemy oprzyrządowania o budowie modułowej pomagają błyskawicznie przezbroić stanowisko robocze pomiędzy różnymi zleceniami seryjnymi. Inżynierowie planują z góry optymalną kolejność kładzenia spoin, zaczynając od krótkich odcinków poprzecznych, co dodatkowo minimalizuje kumulację naprężeń wewnętrznych w gotowej konstrukcji stalowej.
Wdrożenie automatyzacji w zakładzie produkcyjnym wymaga pełnej spójności na każdym kroku prac projektowych i wykonawczych. Ostateczne powodzenie powtarzalnej serii zależy od dopasowania geometrii elementu do wymogów sztywnego pozycjonowania. Zachowanie wąskich tolerancji wymiarowych oraz stabilne punkty bazowe gwarantują bezkolizyjną i płynną pracę robota. Właściwe przygotowanie technologii wytwarzania pozwala maszynom utrzymać najwyższe standardy bez konieczności kosztownych przestojów i ręcznych ingerencji w zapisany program. Przemyślana integracja pomiędzy działem cięcia, obróbki skrawaniem i spawalnią tworzy fundament pod rentowną produkcję seryjną skomplikowanych zespołów.
Kategorie artykułów
Polecane artykuły

Jak regeneracja hydraulicznych silników wpływa na operacyjne koszty przedsiębiorstwa?

Jakie komponenty silnika Citroena wpływają na jego wydajność?

Kiedy kostka, Jomb i płyty ażurowe sprawdzają się na podjazdach i parkingach
